Меню вмісту
● Розуміння проблем заклинювання екструдера
● Навіщо переходити на алюмінієвий екструдер?
● Процес встановлення
● Усунення поширених проблем
● Переваги використання високоякісної нитки
● Додаткові оновлення для покращення продуктивності
● Розуміння різних типів екструдерів
>> Боуден проти екструдерів з прямим приводом
● Вибір між металевими екструдерами
● Обслуговування алюмінієвого екструдера
● Висновок
● FAQ
>> 1. Які загальні ознаки того, що екструдер мого Ender 3 V2 несправний?
>> 2. Як часто я повинен обслуговувати свій алюмінієвий екструдер?
>> 3. Чи можна використовувати гнучкі нитки з алюмінієвим екструдером?
>> 4. Чи призведе модернізація мого екструдера до втрати гарантії?
>> 5. Як повторно відкалібрувати мої E-кроки після оновлення?
● цитати:
'Ender 3 V2' — високо оцінений 3D-принтер, який славиться своєю доступністю та універсальністю. Однак багато користувачів стикаються з проблемами заклинювання, особливо зі стандартним пластиковим екструдером. Оновлення до 'Ender 3 V2 алюмінієвий екструдер ' може значно підвищити продуктивність і надійність. У цій статті описано переваги цього оновлення, процедури встановлення, поради щодо усунення несправностей тощо.
Розуміння проблем заклинювання екструдера
Заклинювання екструдера відбувається, коли нитка не проходить належним чином через гарячий наконечник, що призводить до збоїв друку. До поширених причин належать:
- Якість нитки: неякісна або волога нитка може призвести до нерівномірної екструзії.
- Натяг екструдера: неправильне натягнення екструдера може розчавити нитку або не захопити її належним чином.
- Проблеми з нагріванням: надмірне нагрівання може пом’якшити нитку на передньому етапі подачі, спричинивши її деформацію та застрягання.
- Засмічене сопло: заблоковане сопло може перешкоджати належному потоку нитки.
Навіщо переходити на алюмінієвий екструдер?
Перехід на алюмінієвий екструдер дає кілька переваг порівняно зі стандартною пластиковою версією:
- Підвищена довговічність: алюміній більш стійкий до зношування порівняно з пластиком, тобто він може витримувати навантаження, пов’язані з подачею нитки, без руйнування та деформації.
- Покращена консистенція: жорстка конструкція алюмінієвого екструдера забезпечує рівномірну подачу нитки, що забезпечує кращу якість друку.
- Краще розсіювання тепла: алюміній ефективніше проводить тепло, зменшуючи ризик проблем, пов’язаних з теплом, які можуть призвести до заклинювання.
- Довший термін служби: завдяки кращій довговічності та продуктивності алюмінієвий екструдер зазвичай служить довше, ніж його пластиковий аналог.
Процес встановлення
Встановлення алюмінієвого екструдера на Ender 3 V2 є простим процесом. Ось покроковий посібник:
1. Зберіть інструменти. Вам знадобиться набір шестигранних ключів, викрутка та новий набір алюмінієвого екструдера.
2. Вимкніть живлення принтера: перед початком будь-яких змін переконайтеся, що ваш принтер вимкнено та відключено від мережі.
3. Видаліть існуючу нитку: нагрійте гарячий наконечник, щоб безпечно видалити наявну нитку.
4. Розберіть основний екструдер:
- Зніміть трубку Боудена з екструдера.
- Відкрутіть наявний екструдер від крокового двигуна.
- Обережно від'єднайте будь-які пружини або натяжні механізми.
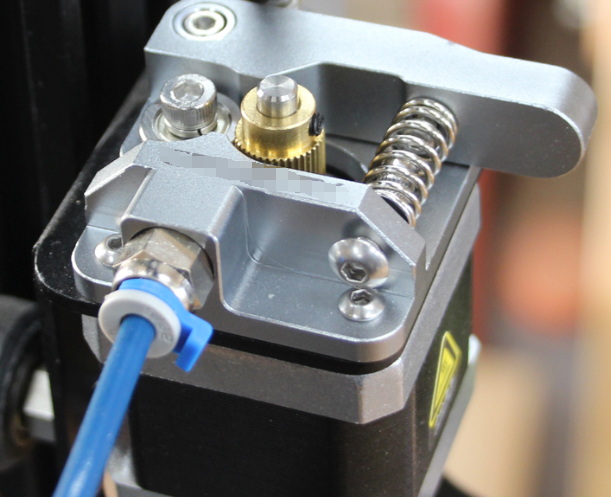
5. Встановіть алюмінієвий екструдер:
- Вирівняйте новий алюмінієвий екструдер із кроковим двигуном.
- Закріпіть його за допомогою гвинтів, що входять до комплекту.
- Знову приєднайте будь-які пружини або натяжні механізми відповідно до інструкцій.
6. Знову під’єднайте трубку Боудена: переконайтеся, що трубка Боудена надійно підключена до нового екструдера.
7. Відкалібруйте E-кроки: після встановлення повторно відкалібруйте кроки екструдера на міліметр (E-кроки) для точної екструзії.
8. Тестовий друк: виконайте пробний друк, щоб переконатися, що все працює правильно.
Усунення поширених проблем
Навіть після оновлення до алюмінієвого екструдера ви все ще можете зіткнутися з проблемами. Ось деякі поширені проблеми та їх вирішення:
Ковзання нитки:
- Перевірте, чи не надто низький натяг на екструдері; налаштувати відповідно.
- Переконайтеся, що в трубці Боудена чи насадці немає засмічень.
Зминання під час друку:
- Перевірте наявність засмічень у гарячому кінці; при необхідності очистити.
- Переконайтеся, що ви використовуєте високоякісну нитку, суху та без дефектів.
Перегрів крокового двигуна:
- Якщо ваш кроковий двигун перегрівається, відрегулюйте параметри напруги або перевірте наявність механічного зв’язку в системі.
Переваги використання високоякісної нитки
Використання високоякісної нитки може ще більше зменшити проблеми з застряганням і покращити якість друку. Шукайте авторитетні бренди, які пропонують постійний діаметр і властивості матеріалу.
Додаткові оновлення для покращення продуктивності
Розгляньте ці додаткові оновлення разом із новим алюмінієвим екструдером:
- Екструдери з прямим приводом: вони забезпечують кращий контроль над гнучкими нитками, розміщуючи екструдер безпосередньо над гарячою частиною.
- Оновлені Hotend: високопродуктивний hotend може працювати з більш широким діапазоном матеріалів і температур, зменшуючи ризик засмічення.
- Кращі рішення для охолодження: покращене охолодження може допомогти підтримувати оптимальну температуру в середовищі друку, що має вирішальне значення для стабільної екструзії.
Розуміння різних типів екструдерів
Розглядаючи оновлення для вашого Ender 3 V2, важливо розуміти різні типи доступних екструдерів:
Екструдери Боудена та екструдери з прямим приводом
| Характеристика |
екструдерів Боудена |
Екструдери з прямим приводом |
| Шлях нитки |
Довший шлях із трубкою Боудена |
Коротший шлях безпосередньо на хотенді |
| Типи ниток |
Добре працює з жорсткими нитками |
Краще для гнучких ниток |
| Швидкість втягування |
Вимагає більш тривалої ретракції |
Швидше втягування завдяки близькості |
| Простота встановлення |
Загалом легше встановити |
Трохи складніший монтаж |
Вибір між металевими екструдерами
Вибираючи металевий екструдер для свого Ender 3 V2, враховуйте такі типи:
- Суцільнометалеві екструдери: вони міцні та забезпечують чудову довговічність, але можуть вимагати більш точного калібрування під час встановлення.
- Екструдери з подвійною передачею: вони забезпечують чудове зчеплення з ниткою завдяки механізму з подвійною передачею, що робить їх ідеальними як для гнучких матеріалів, так і для стандартних ниток.
Обслуговування алюмінієвого екструдера
Щоб забезпечити оптимальну продуктивність вашого нового алюмінієвого екструдера:
1. Регулярно очищайте механізм редуктора, щоб запобігти накопиченню залишків ниток.
2. Періодично перевіряйте налаштування натягу; відрегулюйте, якщо необхідно, щоб підтримувати постійне живлення без роздавлювання нитки.
3. Перевірте на предмет зносу такі деталі, як пружини та шестерні; замініть їх за потреби, щоб уникнути погіршення продуктивності з часом.
4. Слідкуйте за налаштуваннями температури; переконайтеся, що вони підходять як для моделі вашого принтера, так і для типу використовуваної нитки.
5. Задокументуйте будь-які зміни, внесені під час технічного обслуговування або оновлення, для використання в майбутньому або для усунення несправностей.
Висновок
Перехід на алюмінієвий екструдер на вашому Ender 3 V2 може ефективно вирішити багато проблем із заклинюванням, пов’язаних із пластиковими компонентами. Підвищена довговічність, покращене розсіювання тепла та послідовна подача нитки значно сприяють кращій якості та надійності друку.
Дотримуючись належних процедур встановлення та регулярно обслуговуючи свій принтер, ви зможете насолоджуватися покращеною продуктивністю свого Ender 3 V2 протягом багатьох років.
FAQ
1. Які загальні ознаки того, що екструдер мого Ender 3 V2 несправний?
Загальні ознаки включають непостійне видавлювання, клацання крокового двигуна та видимий знос пластикових деталей.
2. Як часто я повинен обслуговувати свій алюмінієвий екструдер?
Рекомендується регулярне обслуговування кожні 1-3 місяці, залежно від частоти використання.
3. Чи можна використовувати гнучкі нитки з алюмінієвим екструдером?
Так, але розгляньте можливість використання подвійної передачі або системи прямого приводу для отримання оптимальних результатів із гнучкими матеріалами.
4. Чи призведе модернізація мого екструдера до втрати гарантії?
Модифікація принтера може вплинути на його гарантію; уточніть у виробника конкретну політику щодо оновлень.
5. Як повторно відкалібрувати мої E-кроки після оновлення?
Ви можете повторно відкалібрувати E-steps за допомогою команд у вбудованому програмному забезпеченні вашого принтера або за допомогою налаштувань програмного забезпечення слайсера після встановлення нової конфігурації екструдера.
цитати:
[1] https://www.wevolver.com/article/ender-3-extruder-skipping
[2] https://www.crealityexperts.com/creality-extruder-upgrade-instructions
[3] https://blog.goldsupplier.com/metal-extruder/
[4] https://3dprinting.stackexchange.com/questions/15843/ender-3-v2-extruder-getting-hot
[5] https://www.bastelgarage.ch/e3d-titan-direct-extruder-upgrade-kit-for-ender-3-v2
[6] https://www.youtube.com/watch?v=hoLQGSIJIto
[7] https://letsprint3d.net/how-to-upgrade-the-extruder-ender-3/
[8] https://www.yjing-extrusion.com/can-you-use-an-aluminum-extruder-on-ender-3.html
[9] https://3dprintingspace.com/t/extruder-and-hot-end-issues/2416
[10] https://winsinn.com/ender-3-v2-upgrades/
[11] https://3dprinting.stackexchange.com/questions/11976/all-metal-hot-end-creality-ender-3-pro-jamming-issues
[12] https://www.youtube.com/watch?v=VrqZgU8G3rQ
[13] https://www.reddit.com/r/3Dprinting/comments/ml3btp/purpose_of_a_full_metal_extruder_on_am_ender_3_v2/
[14] https://www.youtube.com/watch?v=RLsALMPDb84
[15] https://www.reddit.com/r/ender3v2/comments/149wfud/metal_extruder_upgrade/
[16] https://www.reddit.com/r/ender3/comments/sc95t5/ender_3_v2_keeps_jamming_15_min_into_each_print/
[17] https://www.youtube.com/watch?v=UtemZqFJ5rY
[18] https://letsprint3d.net/best-extruder-upgrades-creality-ender-3/
[19] https://community.ultimaker.com/topic/46158-ender3-v2-all-metal-extruder-scrapes-filament-to-grit/
[20] https://www.youtube.com/watch?v=BUFC9YDIiLg


